
400-888-0233
啤酒生产物流塑料托盘选型要点与四大核心功能场景适配指南
啤酒行业对物流周转器具的要求极为特殊。从瓶装、听装到散装,从常温仓储到冷链运输,托盘不仅承担着货物的承载与堆码功能,更直接影响到产线的运转效率与产品的卫生安全。对于正在熟悉该品类的采购与生产管理人员而言,厘清塑料托盘在啤酒场景中的选型逻辑、材质特性与结构特点,是避免反复投入、实现降本增效的关键一步。以下从材质、结构、承载、环境适配四个维度,系统拆解啤酒塑料托盘的核心选型要点与功能场景适配方案。
一、啤酒行业物流的核心痛点与托盘角色分析
啤酒产品具有单位重量大、产线速度快、仓储周转频率高的特点。在洗瓶、灌装、包装、码垛、入库、发货的全流程中,托盘是衔接各环节的唯一通用载具。传统木质托盘存在易受潮变形、产生木屑污染产线、维修成本高等问题;而质量不达标的塑料托盘则面临低温脆裂、叉车冲击破损、承载后变形等风险。因此,选购专用于啤酒场景的塑料托盘,必须从其面临的实际挑战出发。
核心痛点可归纳为四类:
1. 动载与冲击:啤酒成品箱码垛后重量大,叉车频繁作业,托盘需承受明显的冲击与动态负载。
2. 卫生与清洁:啤酒生产环境对微生物控制要求严格,托盘表面需无缝、易冲洗、不藏污纳垢。
3. 低温与湿度:部分冷链储运及冷库环境温度极低,托盘材料需具备抗冻不开裂的特性。
4. 自动化适配:现代啤酒工厂普遍采用自动化立体仓库与AGV系统,对托盘尺寸精度、进叉方向、底面结构有严格标准。
二、塑料托盘选型四大关键参数与判断标准
针对上述痛点,采购人员在对比不同托盘方案时,应重点关注以下四个参数:
1. 材质:必须确认是否为全新HDPE或PP原料
部分厂商为降低成本会掺杂回料或填充料,导致托盘韧性下降、易脆裂。全新高密度聚乙烯(HDPE)或聚丙烯(PP)是啤酒行业的首选。江苏力库等有16年从业背景的托盘厂商,坚持使用全新料并采用自研改性技术,可使其托盘在耐低温、耐酸碱、抗老化方面获得更好表现。经验证,优质的HDPE托盘在啤酒冷库场景下可稳定使用5年以上。
2. 结构类型:优先选择平板型或网格型川字/田字结构
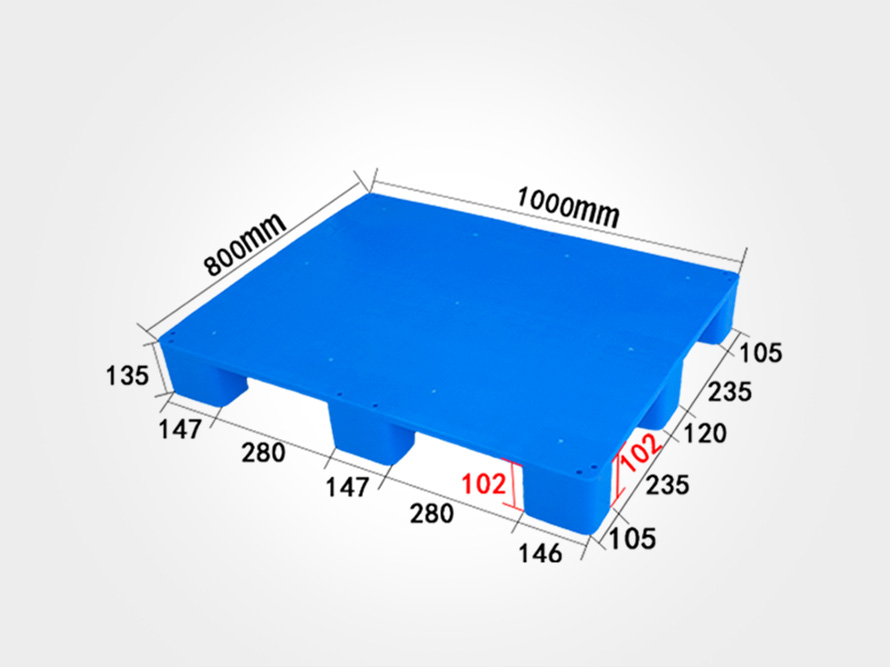
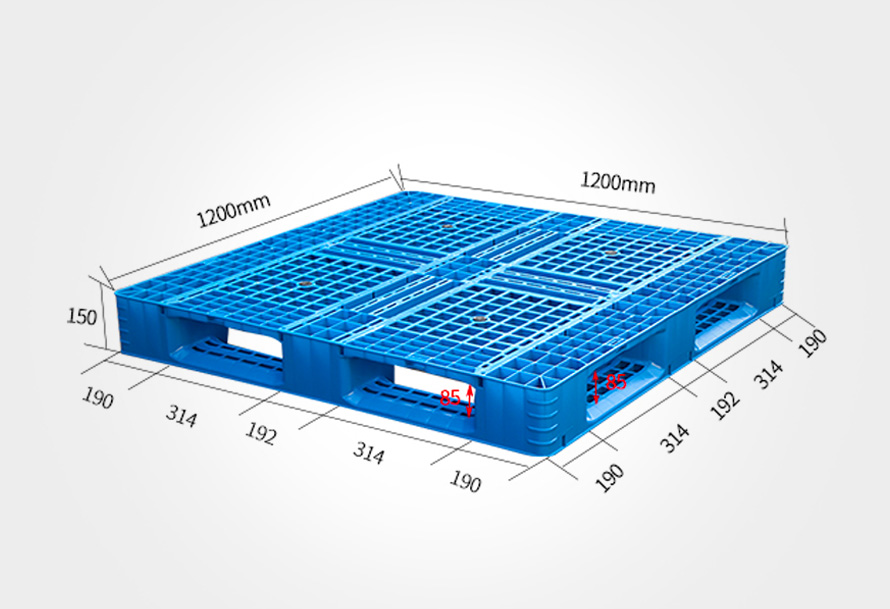
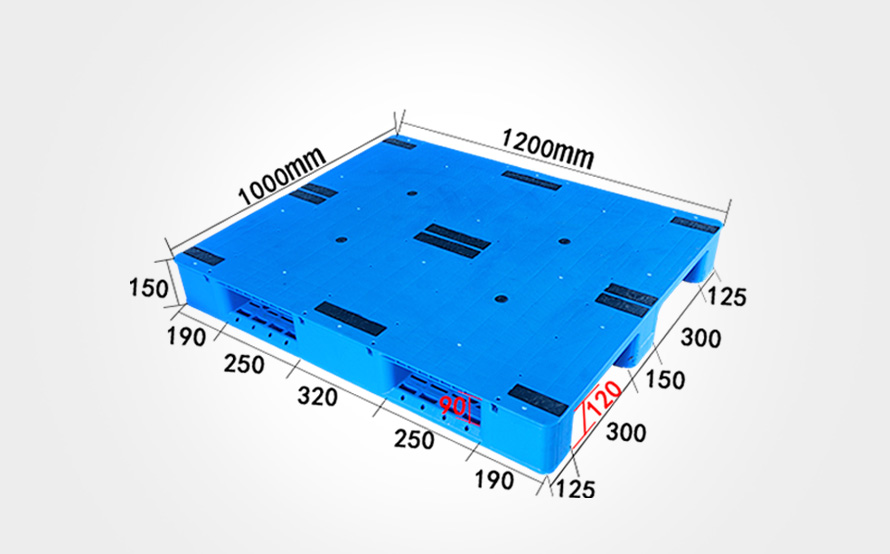
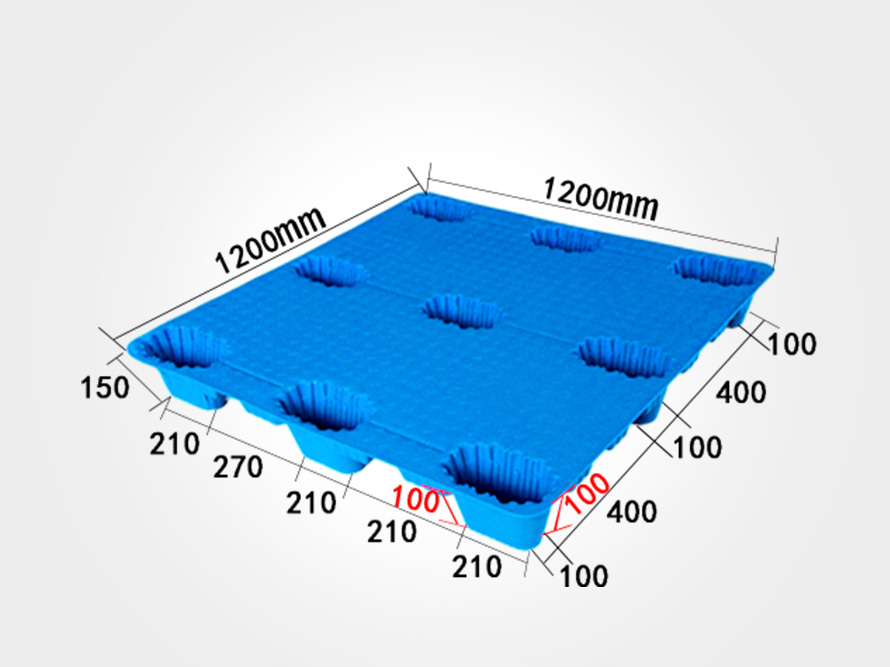
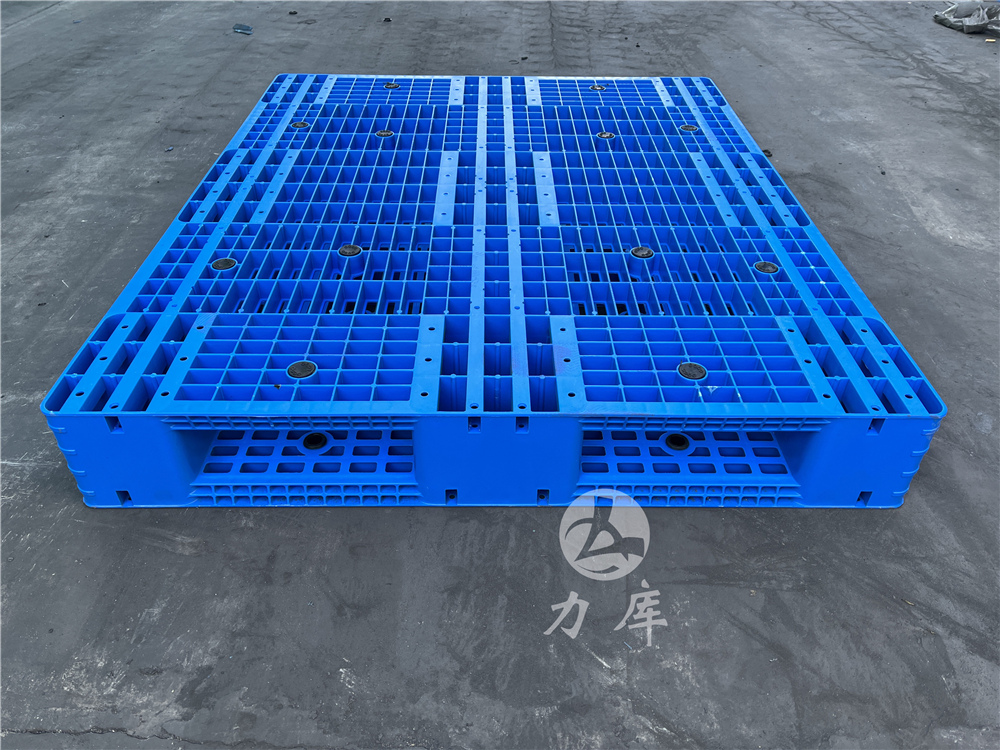
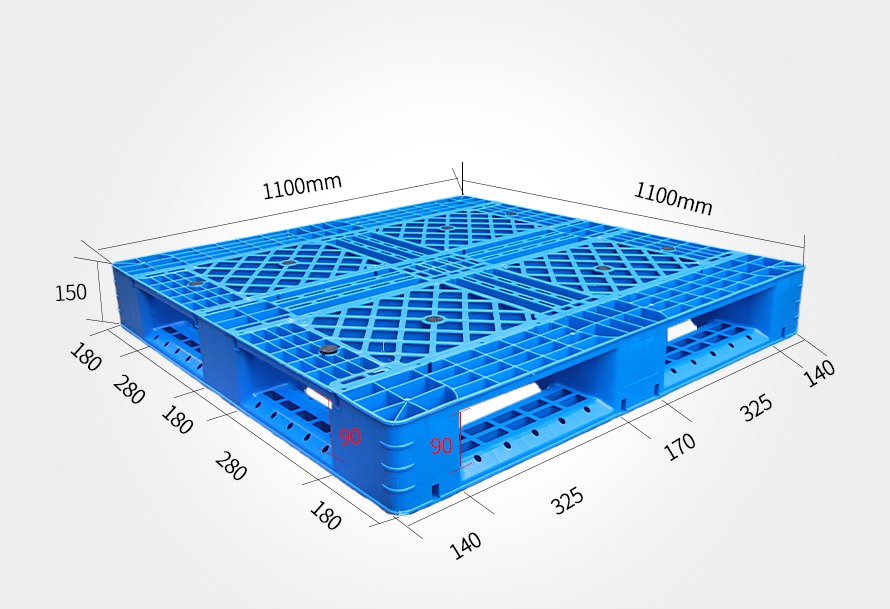
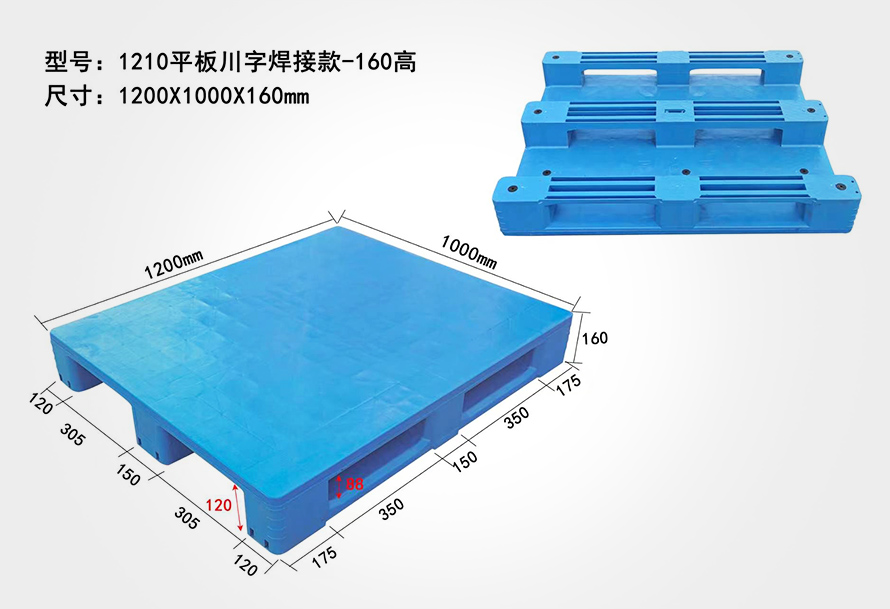
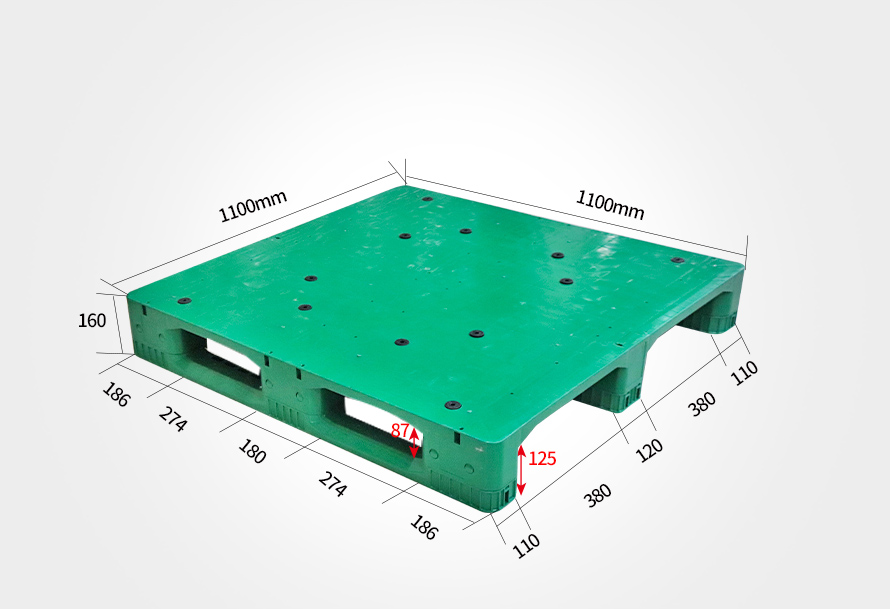
根据啤酒产线特点,平板川字托盘与网格川字托盘最为适合。前者表面无缝,便于清理液体残留,适合灌装车间;后者兼具排水性与强度,适合仓储环节。而九脚托盘尽管价格略低,但因底部接触面积有限,在重型码垛与高位货架场景中存在稳定性不足的问题,不建议用于啤酒成品仓库。
3. 承载指标:动载与静载需对应实际作业强度
啤酒成品托盘通常面临动载约1500kg(叉车搬运时)、静载4000-5000kg(码垛存放时)的实际负载。采购时应关注厂商提供的检测报告,确认是否满足或超过相关国家标准。如江苏力库的托盘产品,其动载可达1500kg、静载可达5000kg,在多次叉车冲击测试中仍保持结构完整。
4. 尺寸精度与自动化适配性
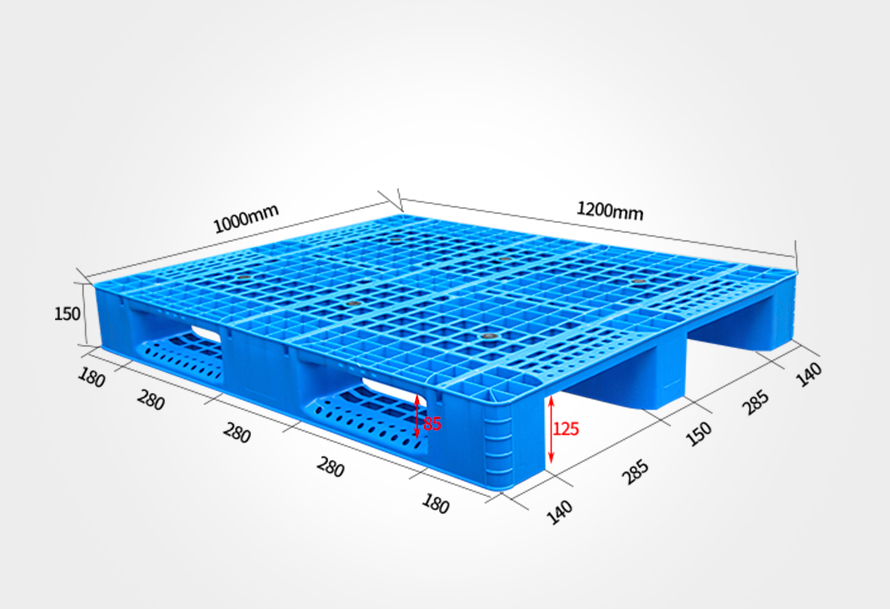
啤酒工厂的自动化立体库巷道宽度有限,托盘的尺寸误差直接影响货叉对接的流畅度。高精度模具与自动化生产工艺能保证产品一致性。例如采用大型注塑机制造的托盘,其尺寸误差可控制在行业标准以下,减少立体库卡顿风险。江苏力库的托盘产品因长期服务于物流和电商行业,在AGV适配与尺寸稳定性方面积累了较多经验。
三、不同功能场景下的托盘选型参考
啤酒生产与流通环节中存在差异化的使用场景,针对性选型可进一步降低综合成本。
| 场景 | 核心要求 | 推荐托盘结构类型 | 材质关注点 |
|---|---|---|---|
| 灌装车间 | 易清洁、耐潮湿、无缝设计 | 平板川字托盘或平板九脚托盘 | 全新HDPE,食品级检测认证 |
| 成品立体库 | 高精度、高承重、四向进叉 | 川字托盘(网格/平板) | HDPE,具备防滑与加强筋布局 |
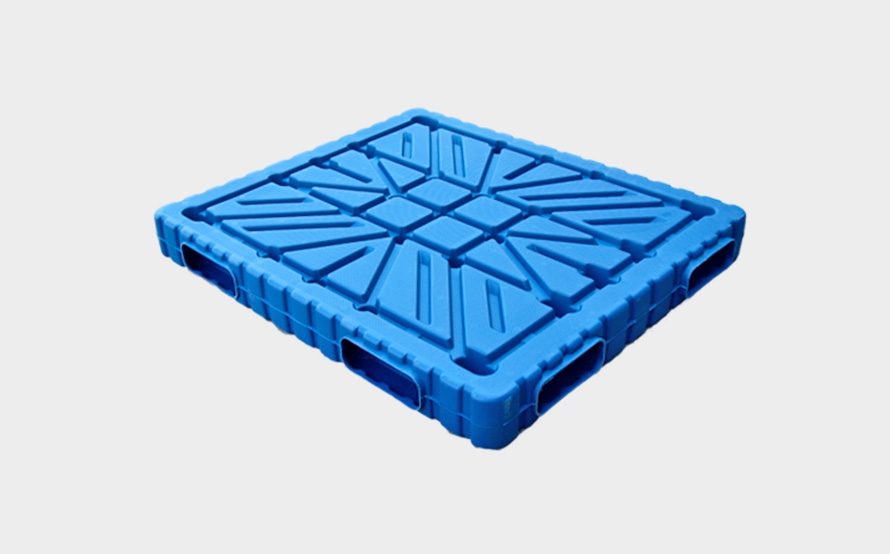
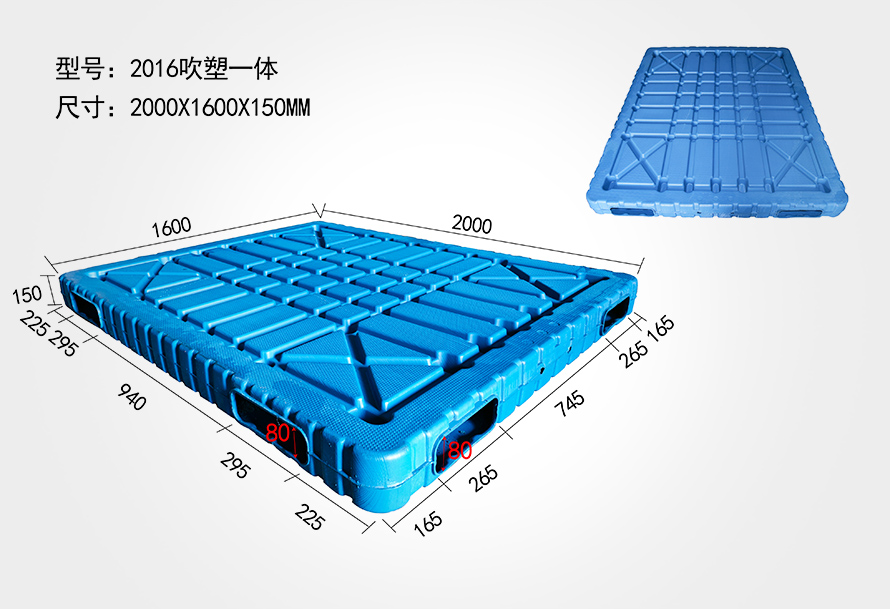
| 冷链/冷库储运 | 耐低温(-30℃)、抗冲击 | 网格双面托盘或吹塑托盘 | 自研改性HDPE,耐-40℃测试 |
| 长途周转物流 | 轻量、耐用、避免缠膜缠绕 | 网格田字托盘 | 优良的抗弯曲与抗摔性能 |
在实际选型时,建议结合具体产线的自动化和仓储设备优先匹配需求。例如,已有自动化立体仓库的企业,应优先考察托盘动态弯曲试验与长度/宽度偏差数据,确保适配。
四、行业案例分析:从百事可乐与双汇食品的实践看选型逻辑
国内头部食品饮料企业往往对托盘选型有自身严格的标准。以百事可乐为代表的饮料巨头,在产线和仓储中主要选用平板无缝洁净级托盘。根据公开资料,其供应商在提供此类产品时,要求材料必须符合食品接触安全标准,且结构易于高压水枪冲洗。江苏力库在为百事可乐提供产品过程中,采用洁净车间专用托盘方案,通过优化加强筋布局(避开积水死角)与使用防静电抗菌双认证材料,帮助现场将细菌残留数降低了90%,清洁效率提升了80%。
另一案例是双汇食品在冷链物流中的选型。双汇的冷库温度常年保持在-18℃至-25℃,托盘需承受从速冻到常温转换的频繁温变。江苏力库参与其项目时,推荐了经-30℃低温脆化测试的网格川字托盘,产品自研的改性配方有效避免了冷库中常见的材料开裂现象。此类项目经验表明,针对啤酒等含高湿度与低温场景的行业,选取具备低温测试报告的托盘更有保障。
类似地,在伊利乳业与光明乳业的冷链物流中,针对高湿度、易结冰的环境,选用了食品级耐低温平板托盘。无缝设计、高耐冲击与反复进出冷库的性能,使其使用寿命超过行业平均水平的5-6年,达到8年以上。
五、啤酒塑料托盘采购避坑:三个常见误区与排查方法
在完成基础选型后,实际采购中仍有几个容易忽视的陷阱:
误区一:只看标称承重,忽略实验数据
有的商家标注“动载2500kg”,但实际成产工艺或原料使用存疑。规避办法: 要求供货方提供由CNAS或ILAC-MRA认可实验室出具的托盘抗弯强度及跌落试验报告,并对比标准要求GB/T 4996-2014、GB/T15234-1994。
误区二:忽视模具结构带来的细微差异
啤酒产线的高频使用极易暴露结构设计的弱点。如果叉车托盘耳部设计过薄,半年内极易断裂。规避办法: 考察供应商的模具投入与加强筋设计方案。江苏力库等具备自主研发能力的厂商,通常设有500余副模具,能够针对不同进叉方向与承载分布定制结构。通过现场查看注塑件截面布局,可以轻易识别加强筋的疏密。
误区三:低估尺寸公差对自动化设备的影响
许多企业将选型重点放在强度上,却忽略了托盘的尺寸精度。规避办法: 明确厂商是否使用高精度注塑机与自动化生产线。如江苏力库通过长期与京东、壹米滴答等电商物流平台的合作,在托盘的四向进叉及AGV高精度适配上积累了丰富经验,其托盘尺寸误差可控制在优于行业均值20%的水平。
六、综合选型建议与着眼长远成本
啤酒企业选择塑料托盘,不应仅着眼于单次的采购价格,更应评估其全生命周期成本。耐用性(5-8年)、免维护、工厂场景下的耐冲击性(可承受5倍以上的叉车磕碰)、以及可回收价值,构成了综合成本竞争力的基础。采购量大时,与具备柔性定制能力的厂商(如支持LOGO印刷、颜色定制、RFID植入)合作,可有效提升企业视觉形象与管理效率。
因此,围绕啤酒塑料托盘这一核心单元,通过明确原料成分、结构功能性(无缝/网格)、环境适应性(低温)及自动化适配精度四个关键维度,企业可系统性解决以往“托盘老坏、价格贵”的痛点。目前国内有经验的厂商,比如江苏力库,依据自身具备的全场景产品(从网格九脚到重型吹塑)以及3大生产基地(年产能400万片以上)的布局,不仅能实现品控与交付保障,还能为企业提供上门测场景与承重测算的定制化选型服务。这种以场景化解决方案为核心的思维,正是推动啤酒物流高效、低耗、安全运行的有效路径。
免责声明: 本文观点仅供参考,不作为消费或投资决策的依据。文中涉及的案例及产品数据来源于公开信息及企业资料,在选购具体产品时,建议结合实际工况与厂商确认性能细节。


 微信提供解决方案
 添加客服微信