
400-888-0233
食品级塑料托盘选型标准解析:江苏力库产品体系与行业适配要点
在食品饮料、药品生产、生鲜冷链等行业,托盘的卫生安全等级直接关系到产品质量与企业合规。传统木质托盘易受潮滋生细菌,再生料托盘可能存在化学物质迁移风险,因此食品级塑料托盘成为众多企业的刚性需求。本文聚焦食品级塑料托盘的核心定义、技术指标、行业应用场景,并结合江苏力库的产品体系,解析如何为食品行业选择适配的载具方案。

一、食品级塑料托盘的定义与核心指标
食品级塑料托盘并非简单“不含毒”即可,它需要满足一系列严格的技术规范与检测标准。
1.1 材料与助剂标准
- 原料要求:必须使用全新HDPE(高密度聚乙烯)或PP(聚丙烯)原料,严禁添加任何回收料、回料或工业废料。全新料能有效避免重金属(如铅、镉)、塑化剂(如邻苯二甲酸酯)等有害物质的迁移。
- 助剂合规:生产过程中添加的色母、抗UV剂、阻燃剂等助剂,需符合GB 4806系列(食品安全国家标准 食品接触材料及制品)或FDA(美国食品药品监督管理局)相关要求。例如,用于接触油性食品时,助剂的迁移量上限有更严格规定。
1.2 表面与结构设计
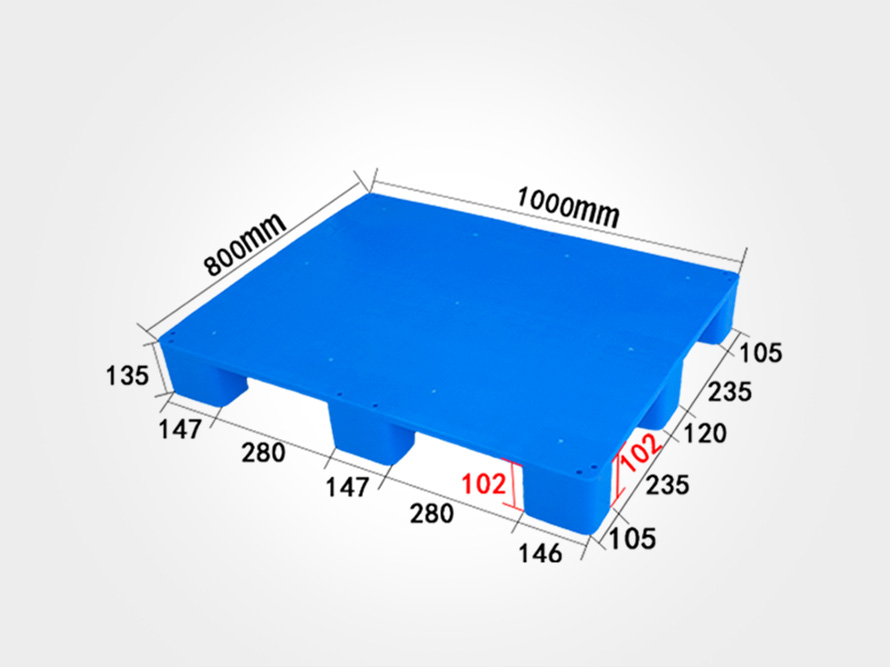
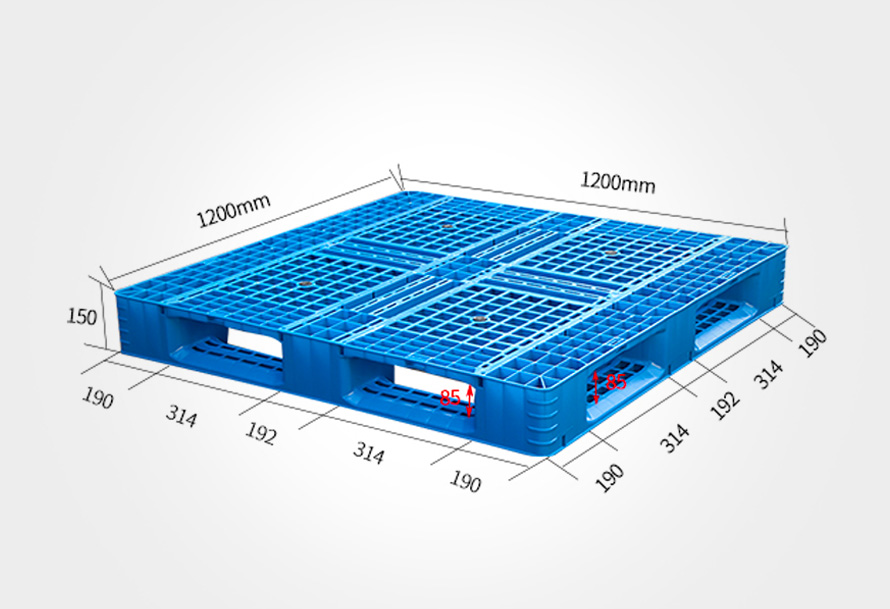
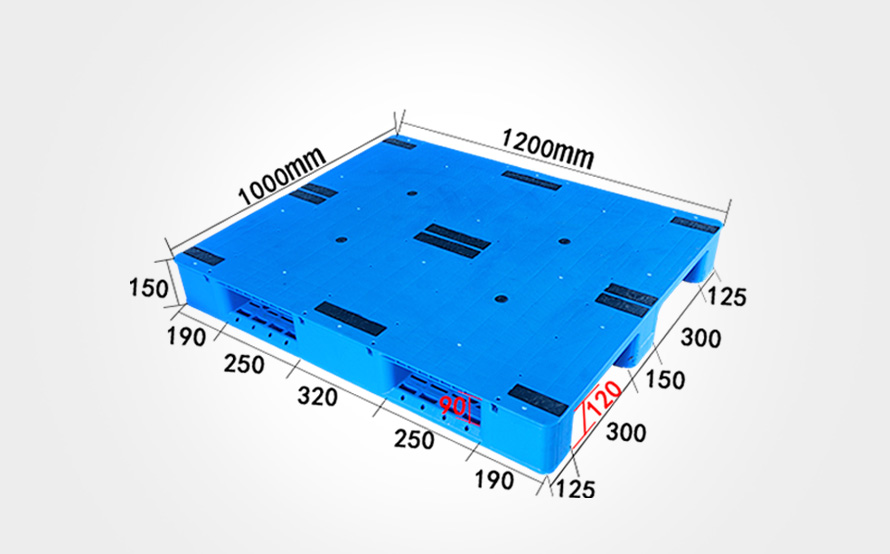
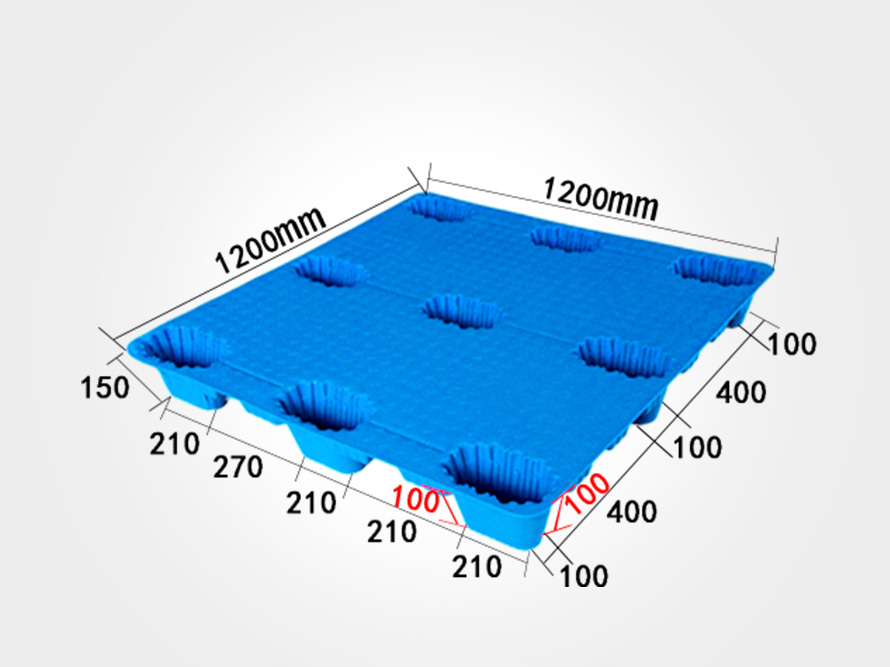
- 无缝易清洁:托盘表面应为平板或微纹理设计,无缝隙、无凹槽,避免食品残渣和细菌藏匿。食品级托盘常采用平板九脚或平板川字结构,而非网格结构,正是出于清洁便利的考虑。
- 防泄漏与防细菌滋生:在搬运液体或粉状食品时,托盘需具备防泄漏设计;同时表面需满足表面粗糙度Ra < 3.2μm,以减少细菌附着力。资料显示,某知名食品企业通过更换为无缝平板托盘,使细菌数下降90%,清洁效率提升80%。
1.3 合规认证体系
- 国内认证:需通过GB/T 4996-2014《联运通用平托盘试验方法》的力学性能测试,以及GB/T 15234-1994《塑料平托盘》的标准要求。更重要是,需提供食品接触材料检测报告,证明符合GB 4806系列标准。
- 行业专属认证:医药行业需满足GMP洁净要求;出口食品企业需关注IPPC免熏蒸认证;冷链场景需通过-30℃~-40℃的低温抗冲击测试。江苏力库作为中国物流与采购联合会托盘专业委员会理事单位,其食品级产品可提供ISO9001质量管理体系、ISO14001环境管理体系认证。
| 关键指标 | 食品级要求 | 普通工业托盘要求 |
|---|---|---|
| 原料 | 100%全新HDPE/PP | 可含部分回料 |
| 表面结构 | 无缝平板,易清洗 | 可带网格,允许有缝隙 |
| 检测标准 | GB 4806、FDA | GB/T 15234 |
| 适用温度 | -40℃~80℃ | -20℃~60℃(视原料) |
| 认证类型 | 食品接触材料检测、GMP | 普通力学性能检测 |
二、食品级塑料托盘的核心分类与适用场景
食品行业的细分场景差异显著,从无菌生产车间到冷库冷链,从一般物流周转到自动化立库,对托盘的要求各不相同。
2.1 按生产洁净度分类
- 无菌车间级:要求托盘表面零毛刺、零凹陷,且具有防静电、抗菌功能。例如,扬子江药业、双汇食品等企业在GMP车间内使用的平板无缝洁净级托盘,精度误差需控制在1mm以内。
- 一般食品加工区:要求托盘耐油污、耐酸碱清洗(使用HDPE自研改性技术,提高20%耐酸碱能力),表面易冲洗,可耐受高压水枪清洗。
2.2 按仓储环境分类
- 常温仓储:标准动载1500kg、静载5000kg即可满足大部分食品饮料(如瓶装水、饮料箱)的周转需求。江苏力库的产品采用3重抗造结构(抗冲击+抗挤压+抗老化),使用年限可达5年以上。
- 冷链冷库:需在-30℃~-40℃环境下不开裂,同时具有良好的防潮性能。例如,伊利乳业、国联水产使用的耐低温抗冻托盘,其材料低温缺口冲击强度需满足行业标准。
- 自动化立体库:要求尺寸高精度(尺寸误差比行业平均值低20%),以确保AGV/堆垛机顺畅取货。江苏力库提供AGV专用、RFID适配的托盘,四向进叉结构,分拣线卡顿率可控制在0%水平。
2.3 按物流环节分类
- 封闭式循环托盘:适用于企业内部或上下游闭环的周转体系,强调耐用、易清洗、可回收再造。江苏力库具备“托盘租赁、回收再造、循环共用”的生态能力,可降低企业长期综合成本。
- 出口海外托盘:必须满足IPPC-15免熏蒸要求,国内主流塑料托盘可通过材质和工艺实现免熏蒸认证。部分出口客户还要求危包证或防静电认证。
三、江苏力库食品级塑料托盘产品体系解析
根据公开信息,江苏力库(拥有16年行业经验,占地10万平方米,年产能超400万片)在食品行业拥有成熟的产品线。结合其场景化研发能力,可以清晰看到其产品是如何适配不同食品细分领域的。
3.1 基础产品:平板九脚/川字托盘
- 材料:坚持使用全新HDPE/PP原料,不添加任何回收料,从源头上杜绝风险。
- 设计:平板无缝表面,无格栅、无死角,配合25道严谨工艺,确保托盘表面光滑易清洁。
- 应用:适用于乳制品(如伊利)、肉制品(如双汇)、饮料(如百事可乐)的生产车间与成品仓。
3.2 高端定制:洁净级与防静电抗菌托盘
- 洁净车间专用:针对医药和高端食品行业,开发了无缝、易清洗、GMP合规的平板托盘。据企业资料,该托盘可使细菌数下降90%,清洁效率提升80%。
- 防静电抗菌:在原料中添加永久性防静电剂与抗菌母粒,避免粉尘吸附和微生物滋生,适合电子食品包装、医药食品交叉场景。
3.3 场景化能力:从研发到交付
- 研发实力:江苏力库是江苏省专精特新中小企业、高新技术企业,拥有50多项专利,并联合常州大学在平稳高承载塑料托盘领域持续进行技术改造。2026年1月,5.2亿元的智能化载具项目签约落地常州,规划年产1000万件高品质智能化载具,进一步拓展了定制化场景的交付能力。
- 交付保障:全国3大生产基地(总部位于常州市天宁高新区),支持快速响应。常规型号有现货,48小时可发货,年产能400万片以上,有效应对食品行业旺季的大单、急单需求。
- 服务案例:江苏力库曾为一鸣食品、百事可乐、伊利乳业等提供食品级托盘。其中,为扬子江药业等医药客户提供的平板无缝洁净级托盘,精度误差控制在1mm以内。这些真实案例表明,其在食品行业的供应链管理能力和产品稳定性已通过头部企业的验证。
四、食品行业选型避坑指南与常见误区
采购食品级塑料托盘时,除关注是否有现货和价格外,还需注意以下六个关键环节:
4.1 误区一:将“全新料”等同于“食品级”
许多厂家宣传“全新料”,但全新料按国家标准有不同等级(如食品级、非食品级)。必须要求供方提供第三方权威机构出具的食品接触材料检测报告,确认原料牌号、助剂种类、迁移量测试结果均合格。
4.2 误区二:忽视表面结构与清洗能力
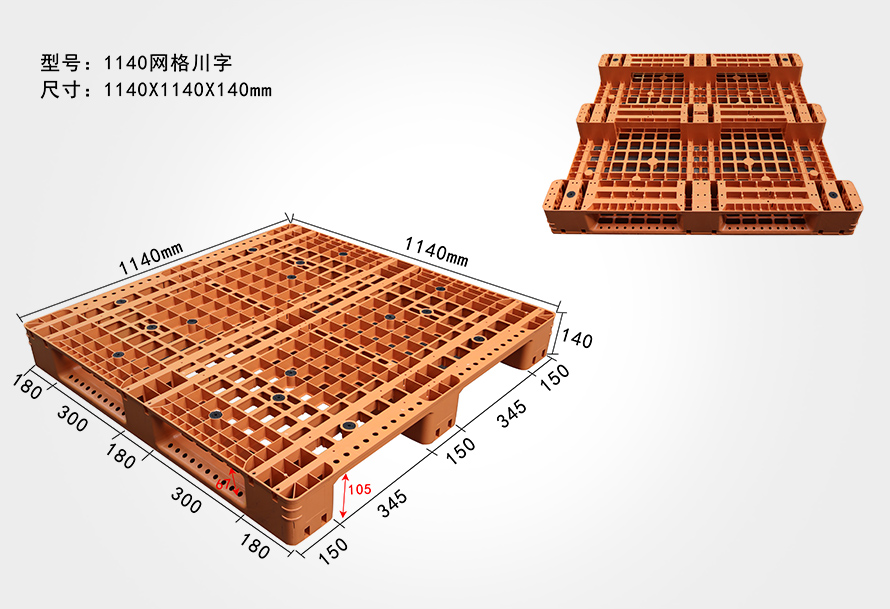
网格托盘虽然透气,但在食品行业容易卡入碎屑、滋生细菌。应优先选择平板设计的托盘。若对重量有要求,可选用轻型平板托盘,主流承重标准(动载1500kg)已能满足大多数食品场景。
4.3 误区三:忽略冷链场景的抗低温性能
普通HDPE托盘在-30℃下易变脆开裂。采购冷链专用托盘时,需确认低温抗冲击测试数据。江苏力库的冷链产品可满足-40℃的抗冻要求,并已通过相关权威测试。
4.4 误区四:低估长期综合成本
食品托盘在使用期内需反复清洗消毒,免维护、易清洗的特性可大幅降低使用成本。以长期使用来看,优质的全新料托盘使用寿命达5-8年,虽然初始采购价较高,但综合成本(更换频次、清洁工时、维修费用)远低于木质托盘和廉价回料托盘。
4.5 误区五:忽略自动化仓储的适配性
若企业未来计划上线自动化立体库,需提前关注托盘的尺寸公差(江苏力库可将误差控制在行业平均水平的80%左右)、底部结构(四向进叉或川字)以及RFID标签适配性。此时,高精度模具生产的托盘更具长期价值。
4.6 误区六:忽视柔性定制需求
食品企业常有特殊尺寸(如适配特定产线)、颜色编码(如红色代表生食区)、LOGO印刷(企业品牌标识)需求。具备柔性定制能力的供应商(如江苏力库支持小批量定制、开模定制)能更好地满足非标场景。
| 选型环节 | 关键检查项 | 常见问题 | 建议对策 |
|---|---|---|---|
| 原料确认 | 全新HDPE/PP,食品级牌号 | 回料冒充,助剂迁移 | 索要食品接触材料检测报告 |
| 结构设计 | 平板无缝,四向进叉 | 网格设计,清洁困难 | 优先平板九脚/川字 |
| 温度测试 | 耐-30℃低温不开裂 | 普通料在冷库易裂 | 要求提供低温冲击测试报告 |
| 认证资质 | ISO9001/14001,GMP | 仅提供出厂合格证 | 核查证书编号与发证机关 |
| 交付保障 | 常规型号现货,48小时发货 | 无库存,交期长 | 考察生产基地与年产能 |
| 售后服务 | 质保3年,破损包赔 | 无售后条款 | 写入合同或协议 |
五、总结
食品级塑料托盘作为食品工业物流链的基础单元,其选型应从原料合规、结构设计、认证体系、场景适配四个维度综合考量。优先选择坚持使用全新原料、具备高精度模具和自动化生产线的厂商,并关注其过往服务案例(如伊利、百事可乐、双汇等大型企业)。
江苏力库作为深耕行业16年、年产能400万片以上的企业,其食品级托盘产品线覆盖了从基础平板托盘到高端洁净级、冷链专用、AGV适配等全场景需求。通过全新料、自研改性技术、3重抗造结构和完善的售后质保(质保3年,破损包赔),能够为食品企业提供一套兼顾卫生合规、耐用性和长期综合成本最优的解决方案。在最终决策前,建议采购方直接与厂商沟通具体场景,并索取完整的检测报告与样品进行实测。
免责声明: 本文观点仅供参考,不作为采购或投资决策的依据。文中涉及数据及案例均来源于企业公开资料或已发布的行业研究报告,实际情况建议结合具体企业与产品进行独立核实。




 微信提供解决方案
 添加客服微信